slide
slide
slide
slide

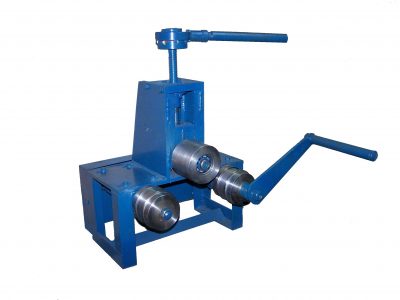
Станок профилегибочный ручной Металлица МГ-0050-П-Р

Артикул: 000.16813
Сравнение В сравнении
5.0
1 отзыв
в наличии
Характеристики
Масса, кг30 кг
Фирма производительМеталлица
Габаритные размеры (Д;Ш;В; мм)600x170x350
47 410 ₽

Информация о доставке

Способы получения в Колумбус
Доставка: рассчитывается... Самовывоз, бесплатно
Характеристики
Масса, кг30 кг
Фирма производительМеталлица
Габаритные размеры (Д;Ш;В; мм)600x170x350

Описание

Описание

Станок профилегибочный ручной МГ-0050-П-Р позволяет гнуть прямоугольную и квадратную профильные трубы, полосу из стали обыкновенного качества по ГОСТ 380-94 шириной до 50 мм и толщиной до 4 мм.

Применение

Профилегибочные станки работают по следующей схеме: профильный или любой другой материал подается в рабочие валки. Выполняя вращение, они выполняют давление на заготовку, при этом придавая, ей необходимую толщину или выполняют сгибание до нужной формы.

Станок профилегибочный предназначен для эксплуатации в условиях умеренного климата, категория размещения 3 по ГОСТ15150-69

Таблица с параметрами гибки профилей

Рабочий материал не более, мм Размеры
— квадратная труба; 25х25х2
— профильная труба (по широкой части) 50х25х2
— полоса 50х4

Устройство и принцип работы

Станок профилегибочный состоит из следующих основных частей (рис. 1).

1. — рама; 
2. — рукоятка привода; 
3 — цепная передача; 
4 — опорные ролики;
5 — прижимной ролик;
6 — винт;
7 — храповой механизм; 
8 — рукоятка прижима;
9 — защитный кожух.
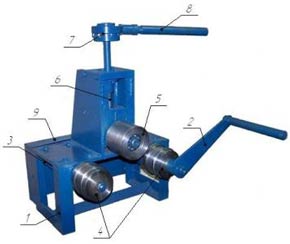


Рисунок 1.

Станок профилегибочный должен быть жёстко установлен и закреплён через специальные отверстия в раме четырьмя болтами (болты в комплект не входят). Перед началом работы убедиться, что станок профилегибочный закреплён. Проверить наличие и крепления кожуха 9. Проверить механическую часть: — надёжность всего крепежа, отсутствие люфтов; — правильность всех настроек (опорные ролики 4 должны располагаться в одной плоскости); — натяжку цепи. После выполнения перечисленных требований необходимо настроить ролики на ширину изгибаемой детали: — открутить гайки крепления опорных роликов 4 ключом . — снять опорные ролики с валов. — установить требуемую ширину ручья роликов (20-30-40-50мм), поменяв их местами или развернуть на 180°. Ширину ручья роликов устанавливаем больше ширины заготовки, т.к. при изгибании происходит небольшая деформация (расплющивание) заготовки. — установить ролики на валы со шпонкой и закрепить с помощью гаек. Далее с помощью рукоятки 8 поднять прижимной ролик 5 в верхнее положение. Изгибаемую деталь расположить между опорными 4 и прижимным 5 роликами рис.2 ( заготовку располагать наиболее широкой плоскостью в ручьи опорных роликов 4). С помощью вращения рукоятки прижима 8 через храповой механизм 7 плавно опускать прижимной ролик 5 (1/2 оборота) на величину, необходимую для формирования требуемого радиуса изгиба. Подача изгибаемой детали осуществляется вращением рукоятки привода 2, с помощью опорных роликов, связанных между собой цепной передачей 3. Для снятия готовой детали необходимо выдвинуть фиксатор из храпового механизма 7 и повернуть на 180°. Затем вращением рукоятки прижима 8 поднять прижимной ролик и освободить деталь.


Рисунок 2.


Характеристики

Масса, кг 30 кг
Фирма производитель Металлица
Габаритные размеры (Д;Ш;В; мм) 600x170x350

Оплата

Оплата

Возможны варианты оплаты товара:
  • - для юридических лиц по безналичному расчету
  • - для физических лиц наличными в офисе
  • - на карту Сбербанка

Доставка

Доставка

Доставка по Екатеринбургу:
  • - 300-500 руб. при сумме заказе до 50 000 руб.
  • - бесплатно при сумме заказе более 50 000 руб.
  • - самовывоз со склада по адресу ул. Екатеринбург, ул. Майкопская, 10
Доставка по Свердловской области и другим регионам России:
  • - до транспортной довозим бесплатно
  • - стоимость доставки зависит от выбранной ТК и габаритов груза
  • - доставка нашим транспортом до адреса заказчика рассчитывается индивидуально

Гарантия и возврат

Гарантия и возврат

В случае обнаружения брака товара, Вы можете обратиться к вашему менеджеру для решения вопроса. При установлении факта заводского брака, оборудование можно будет отремонтировать за счет компании, обменять на аналогичное (при его наличии) или осуществить возврат денег. После истечения гарантийного срока по желанию клиента с ним заключается договор на пост гарантийное обслуживание.

Описание

Станок профилегибочный ручной МГ-0050-П-Р позволяет гнуть прямоугольную и квадратную профильные трубы, полосу из стали обыкновенного качества по ГОСТ 380-94 шириной до 50 мм и толщиной до 4 мм.

Применение

Профилегибочные станки работают по следующей схеме: профильный или любой другой материал подается в рабочие валки. Выполняя вращение, они выполняют давление на заготовку, при этом придавая, ей необходимую толщину или выполняют сгибание до нужной формы.

Станок профилегибочный предназначен для эксплуатации в условиях умеренного климата, категория размещения 3 по ГОСТ15150-69

Таблица с параметрами гибки профилей

Рабочий материал не более, мм Размеры
— квадратная труба; 25х25х2
— профильная труба (по широкой части) 50х25х2
— полоса 50х4

Устройство и принцип работы

Станок профилегибочный состоит из следующих основных частей (рис. 1).

1. — рама; 
2. — рукоятка привода; 
3 — цепная передача; 
4 — опорные ролики;
5 — прижимной ролик;
6 — винт;
7 — храповой механизм; 
8 — рукоятка прижима;
9 — защитный кожух.


Рисунок 1.

Станок профилегибочный должен быть жёстко установлен и закреплён через специальные отверстия в раме четырьмя болтами (болты в комплект не входят). Перед началом работы убедиться, что станок профилегибочный закреплён. Проверить наличие и крепления кожуха 9. Проверить механическую часть: — надёжность всего крепежа, отсутствие люфтов; — правильность всех настроек (опорные ролики 4 должны располагаться в одной плоскости); — натяжку цепи. После выполнения перечисленных требований необходимо настроить ролики на ширину изгибаемой детали: — открутить гайки крепления опорных роликов 4 ключом . — снять опорные ролики с валов. — установить требуемую ширину ручья роликов (20-30-40-50мм), поменяв их местами или развернуть на 180°. Ширину ручья роликов устанавливаем больше ширины заготовки, т.к. при изгибании происходит небольшая деформация (расплющивание) заготовки. — установить ролики на валы со шпонкой и закрепить с помощью гаек. Далее с помощью рукоятки 8 поднять прижимной ролик 5 в верхнее положение. Изгибаемую деталь расположить между опорными 4 и прижимным 5 роликами рис.2 ( заготовку располагать наиболее широкой плоскостью в ручьи опорных роликов 4). С помощью вращения рукоятки прижима 8 через храповой механизм 7 плавно опускать прижимной ролик 5 (1/2 оборота) на величину, необходимую для формирования требуемого радиуса изгиба. Подача изгибаемой детали осуществляется вращением рукоятки привода 2, с помощью опорных роликов, связанных между собой цепной передачей 3. Для снятия готовой детали необходимо выдвинуть фиксатор из храпового механизма 7 и повернуть на 180°. Затем вращением рукоятки прижима 8 поднять прижимной ролик и освободить деталь.


Рисунок 2.


Характеристики

Масса, кг 30 кг
Фирма производитель Металлица
Габаритные размеры (Д;Ш;В; мм) 600x170x350

Отзывы

5
1 отзыв

Есть что рассказать?

Оцените товар, ваш опыт будет полезен
П

Протех

28.07.2026
Комментарий: Уважаемые партнеры! Мы являемся официальными дистрибьюторами данной продукции на территории России. Вы можете задать вопрос специалисту или оставить отзыв о товаре.