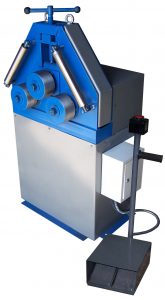
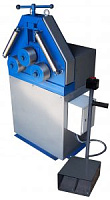
Cтанок профилегибочный Металлица МГ-0080-П-М
Информация о доставке
Описание
Описание
Станок профилегибочный предназначен для гибки стальной круглой, прямоугольной и квадратной профильной трубы, полосы, швеллера из стали обыкновенного качества ГОСТ 380-94. Cтанок профилегибочный предназначен для эксплуатации в условиях умеренного климата, категория размещения 3 по ГОСТ15150-69Применение
Cтанок профилегибочный МГ-0080-П-М является профессиональным металлообрабатывающим оборудованием, предназначенным для гибки металлических профилей и прутков. Данная модель широко используется в кузнечном деле и на производственных предприятиях. Наличие электропривода обеспечивает высокую производительность станка и легкость в управлении. Выносной ножной пульт имеет удобную транспортировочную рукоятку.Особенности
- Устойчивая станина;
- Выносной пульт управления;
- Легкая ремонтопригодность;
- Возможность регулировки направляющих прижимного ролика, по мере их износа.
Таблица с параметрами гибки профилей
|
Вид профиля |
Макс. сечение профиля, мм. |
Мин. диаметр, мм |
Комплектация |
|
|
40×10 |
Ø1200 |
+ |
|
|
30×30 |
Ø800 |
+ |
|
|
50×30×7 |
Ø500 |
+ |
|
|
50×30×7 |
Ø500 |
+ |
|
|
50×50×5 |
Ø650 |
+ |
|
|
50×50×5 |
Ø650 |
+ |
|
|
40×40×3 |
Ø800 |
0 |
|
|
60×30×2 |
Ø1200 |
0 |
|
|
Ø25×2 |
Ø600 |
0 |
|
|
45×45×4 |
Ø800 |
0 |
|
|
65×36×7 |
Ø500 |
0 |
|
|
65×36×7 |
Ø500 |
0 |
|
|
Ø32 |
Ø 600 |
0 |
Cтанок профилегибочный. Устройство и принцип работы
Cтанок профилегибочный состоит из следующих основных частей.
| 1. Рама | 8. Винт. |
| 2. Электрошкаф. | 9. Гайка. |
| 3. Стойка с педалями. | 10. Направляющие валы. |
| 4. Защитный кожух. | 11. Прижимной ролик. |
| 5. Кожух регулирующих гаек направляющих валов. | 12. Опорные ролики. |
| 6. Рым-болты. | 13. Регулирующие гайки. |
| 7. Рукоятка прижимного ролика. | 14. Заготовка. |
Предполагается, что заготовка будет «колебаться» в роликах, для предотвращения этого настройте направляющие валы 10 при помощи регулирующих гаек 13. Изгиб заготовки осуществляется вращением электромеханического привода (связанного с опорными роликами через шестерни), при помощи нажатия педалей на стойке 3. Смена возвратно-поступательного движения роликов осуществляется через кнопку СТОП. Для извлечения заготовки 14 возвращаем прижимной ролик 11 в верхнее положение с помощью вращения рукоятки 7, и извлекаем заготовку.


Установка станка профилегибочного
Оборудование поставляется полностью готовым к работе. Профилегиб должен быть жёстко установлен и закреплён через специальные отверстия в раме четырьмя анкерными болтами (болты в комплект не входят).- Перед началом работы убедиться, что профилегиб заземлён.
- Проверить внешним осмотром целостность механических и электрических соединений.
Первоначальный пуск.
Очистить ролики от консервирующей смазки (сухой тканью-ветошью). Убедиться в соответствии напряжения питающей сети параметрам профилегиба. После чего приступить к обкатке профилегиба на холостом ходу в течение 30 мин В случае возникновения отклонений от нормального режима работы немедленно остановить профилегиб и устранить неисправность.Обрабатываемый материал:
- заготовка должна быть очищена от масла и сухой;
- твёрдость материала должна быть одинаковой по всей длине заготовки;
- сгибаемые части заготовки должны быть гладкими.
Принцип работы.
- Открутить ключом гайки 15 крепления прижимного ролика 11 и опорных роликов 12
- Установить ролики на валы со шпонкой и закрепить с помощью гаек.
- Далее с помощью рукоятки 7 поднять прижимной ролик 11 в верхнее положение. Изгибаемую деталь расположить между опорными 12 и прижимным 11 роликами. С помощью вращения рукоятки прижимного ролика 7 плавно опускать прижимной ролик 11 (1/2 оборота) на величину, необходимую для формирования требуемого радиуса изгиба. Изгиб на предельном радиусе за одну операцию невозможен, по этому требуется повторение операции сгиба, прежде чем вы достигните определённого радиуса.
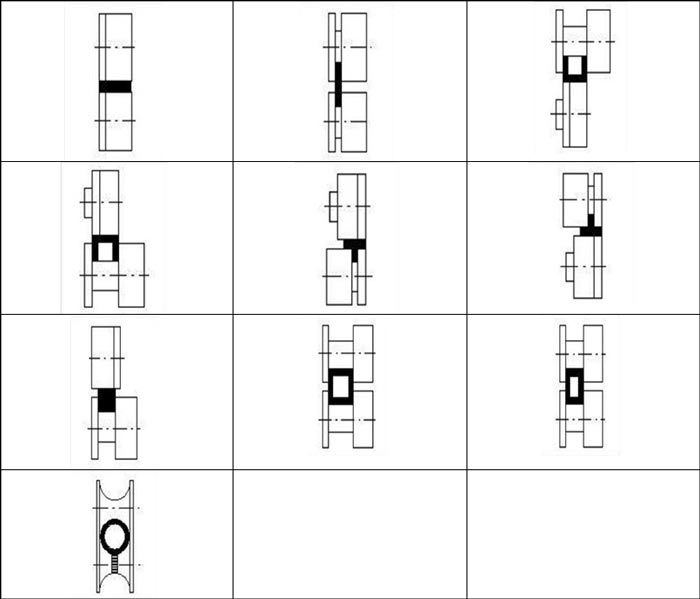
Схема настройки роликов

Характеристики
Оплата
Оплата
- - для юридических лиц по безналичному расчету
- - для физических лиц наличными в офисе
- - на карту Сбербанка
Доставка
Доставка
- - 300-500 руб. при сумме заказе до 50 000 руб.
- - бесплатно при сумме заказе более 50 000 руб.
- - самовывоз со склада по адресу ул. Екатеринбург, ул. Майкопская, 10
- - до транспортной довозим бесплатно
- - стоимость доставки зависит от выбранной ТК и габаритов груза
- - доставка нашим транспортом до адреса заказчика рассчитывается индивидуально
Гарантия и возврат
Гарантия и возврат
Описание
Станок профилегибочный предназначен для гибки стальной круглой, прямоугольной и квадратной профильной трубы, полосы, швеллера из стали обыкновенного качества ГОСТ 380-94. Cтанок профилегибочный предназначен для эксплуатации в условиях умеренного климата, категория размещения 3 по ГОСТ15150-69Применение
Cтанок профилегибочный МГ-0080-П-М является профессиональным металлообрабатывающим оборудованием, предназначенным для гибки металлических профилей и прутков. Данная модель широко используется в кузнечном деле и на производственных предприятиях. Наличие электропривода обеспечивает высокую производительность станка и легкость в управлении. Выносной ножной пульт имеет удобную транспортировочную рукоятку.Особенности
- Устойчивая станина;
- Выносной пульт управления;
- Легкая ремонтопригодность;
- Возможность регулировки направляющих прижимного ролика, по мере их износа.
Таблица с параметрами гибки профилей
|
Вид профиля |
Макс. сечение профиля, мм. |
Мин. диаметр, мм |
Комплектация |
|
|
40×10 |
Ø1200 |
+ |
|
|
30×30 |
Ø800 |
+ |
|
|
50×30×7 |
Ø500 |
+ |
|
|
50×30×7 |
Ø500 |
+ |
|
|
50×50×5 |
Ø650 |
+ |
|
|
50×50×5 |
Ø650 |
+ |
|
|
40×40×3 |
Ø800 |
0 |
|
|
60×30×2 |
Ø1200 |
0 |
|
|
Ø25×2 |
Ø600 |
0 |
|
|
45×45×4 |
Ø800 |
0 |
|
|
65×36×7 |
Ø500 |
0 |
|
|
65×36×7 |
Ø500 |
0 |
|
|
Ø32 |
Ø 600 |
0 |
Cтанок профилегибочный. Устройство и принцип работы
Cтанок профилегибочный состоит из следующих основных частей.
| 1. Рама | 8. Винт. |
| 2. Электрошкаф. | 9. Гайка. |
| 3. Стойка с педалями. | 10. Направляющие валы. |
| 4. Защитный кожух. | 11. Прижимной ролик. |
| 5. Кожух регулирующих гаек направляющих валов. | 12. Опорные ролики. |
| 6. Рым-болты. | 13. Регулирующие гайки. |
| 7. Рукоятка прижимного ролика. | 14. Заготовка. |
Предполагается, что заготовка будет «колебаться» в роликах, для предотвращения этого настройте направляющие валы 10 при помощи регулирующих гаек 13. Изгиб заготовки осуществляется вращением электромеханического привода (связанного с опорными роликами через шестерни), при помощи нажатия педалей на стойке 3. Смена возвратно-поступательного движения роликов осуществляется через кнопку СТОП. Для извлечения заготовки 14 возвращаем прижимной ролик 11 в верхнее положение с помощью вращения рукоятки 7, и извлекаем заготовку.


Установка станка профилегибочного
Оборудование поставляется полностью готовым к работе. Профилегиб должен быть жёстко установлен и закреплён через специальные отверстия в раме четырьмя анкерными болтами (болты в комплект не входят).- Перед началом работы убедиться, что профилегиб заземлён.
- Проверить внешним осмотром целостность механических и электрических соединений.
Первоначальный пуск.
Очистить ролики от консервирующей смазки (сухой тканью-ветошью). Убедиться в соответствии напряжения питающей сети параметрам профилегиба. После чего приступить к обкатке профилегиба на холостом ходу в течение 30 мин В случае возникновения отклонений от нормального режима работы немедленно остановить профилегиб и устранить неисправность.Обрабатываемый материал:
- заготовка должна быть очищена от масла и сухой;
- твёрдость материала должна быть одинаковой по всей длине заготовки;
- сгибаемые части заготовки должны быть гладкими.
Принцип работы.
- Открутить ключом гайки 15 крепления прижимного ролика 11 и опорных роликов 12
- Установить ролики на валы со шпонкой и закрепить с помощью гаек.
- Далее с помощью рукоятки 7 поднять прижимной ролик 11 в верхнее положение. Изгибаемую деталь расположить между опорными 12 и прижимным 11 роликами. С помощью вращения рукоятки прижимного ролика 7 плавно опускать прижимной ролик 11 (1/2 оборота) на величину, необходимую для формирования требуемого радиуса изгиба. Изгиб на предельном радиусе за одну операцию невозможен, по этому требуется повторение операции сгиба, прежде чем вы достигните определённого радиуса.
Схема настройки роликов