Описание
Описание
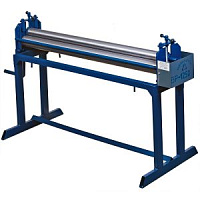
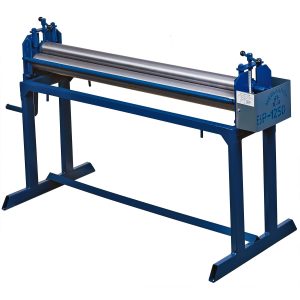
Вальцы трехвалковые предназначены для вальцевания цилиндрических заготовок из мягких сортов листовой стали (оцинковки) обыкновенного качества ГОСТ 380-94. Исполнение для умеренного климата, категория размещения по ГОСТ 15150-69.2.
Применение
Вальцы трехвалковые ручные применяются на предприятиях любого размера.
При вращении приводной рукоятки вальцы приводятся в движение, и материал прокатывается по всей плоскости вальцов. Есть возможность быстрого съема верхнего вала с для извлечения заготовок.
Станок предназначен для формирования кругло-цилиндрических изделий:
- водостоков
- дымоотводов
- различных емкостей
- основание;
- щечки;
- откидная балка;
- прижимной вал;
- опорные валы;
- стяжные шпильки;
- прижимной винт;
- приводная рукоятка;
- фиксирующие гайки;
- кожух;

Рисунок 1.
Установка вальцовВальцы трехвалковые ручные должны быть жёстко установлены на фундамент и закреплёны через специальные отверстия в раме четырьмя анкерными болтами. Глубина закладки фундамента под вальцы должна быть не менее 150 мм. Горизонтальная выверка вальцов при их установке производиться по уровню, установленному на базовой поверхности станины (точность установки 2 мм на 1000 мм длины).
Принцип работы
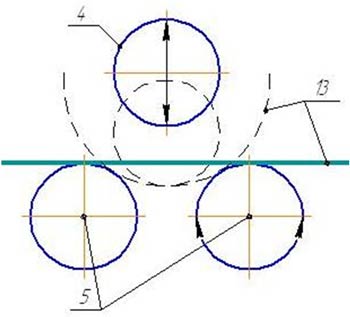
С помощью прижимных винтов 7 поднять вверх прижимной вал 4. Вальцуемый лист 11 расположить между опорными 5 и прижимным 4 валами рис.2 (заготовка должна располагаться параллельно валам). Далее одновременным вращением прижимных винтов 7 опускаем постепенно ( 1/2 оборота) прижимной вал 4 на величину, необходимую для начала формирования требуемого радиуса вальцевания. После каждого опускания прижимного вала 4 вальцуемый лист 11 прокатывается по всей плоскости с помощью вращения приводной рукоятки 8 механического привода (связанного с опорными валами через шестерни ).
Для извлечения заготовки из вальцов возвращаем прижимной вал 4 в верхнее положение с помощью вращения прижимных винтов 7. При необходимости снятия прижимного вала ослабляем фиксирующие гайки и поворачиваем откидную балку 3 на 180° и выводим из зацепления винт 7 подъёмного устройства.

Характеристики
Оплата
Оплата
- - для юридических лиц по безналичному расчету
- - для физических лиц наличными в офисе
- - на карту Сбербанка
Доставка
Доставка
- - 300-500 руб. при сумме заказе до 50 000 руб.
- - бесплатно при сумме заказе более 50 000 руб.
- - самовывоз со склада по адресу ул. Екатеринбург, ул. Майкопская, 10
- - до транспортной довозим бесплатно
- - стоимость доставки зависит от выбранной ТК и габаритов груза
- - доставка нашим транспортом до адреса заказчика рассчитывается индивидуально
Гарантия и возврат
Гарантия и возврат
Описание
Вальцы трехвалковые предназначены для вальцевания цилиндрических заготовок из мягких сортов листовой стали (оцинковки) обыкновенного качества ГОСТ 380-94. Исполнение для умеренного климата, категория размещения по ГОСТ 15150-69.2.
Применение
Вальцы трехвалковые ручные применяются на предприятиях любого размера.
При вращении приводной рукоятки вальцы приводятся в движение, и материал прокатывается по всей плоскости вальцов. Есть возможность быстрого съема верхнего вала с для извлечения заготовок.
Станок предназначен для формирования кругло-цилиндрических изделий:
- водостоков
- дымоотводов
- различных емкостей
- основание;
- щечки;
- откидная балка;
- прижимной вал;
- опорные валы;
- стяжные шпильки;
- прижимной винт;
- приводная рукоятка;
- фиксирующие гайки;
- кожух;

Рисунок 1.
Установка вальцовВальцы трехвалковые ручные должны быть жёстко установлены на фундамент и закреплёны через специальные отверстия в раме четырьмя анкерными болтами. Глубина закладки фундамента под вальцы должна быть не менее 150 мм. Горизонтальная выверка вальцов при их установке производиться по уровню, установленному на базовой поверхности станины (точность установки 2 мм на 1000 мм длины).
Принцип работы
С помощью прижимных винтов 7 поднять вверх прижимной вал 4. Вальцуемый лист 11 расположить между опорными 5 и прижимным 4 валами рис.2 (заготовка должна располагаться параллельно валам). Далее одновременным вращением прижимных винтов 7 опускаем постепенно ( 1/2 оборота) прижимной вал 4 на величину, необходимую для начала формирования требуемого радиуса вальцевания. После каждого опускания прижимного вала 4 вальцуемый лист 11 прокатывается по всей плоскости с помощью вращения приводной рукоятки 8 механического привода (связанного с опорными валами через шестерни ).
Для извлечения заготовки из вальцов возвращаем прижимной вал 4 в верхнее положение с помощью вращения прижимных винтов 7. При необходимости снятия прижимного вала ослабляем фиксирующие гайки и поворачиваем откидную балку 3 на 180° и выводим из зацепления винт 7 подъёмного устройства.